
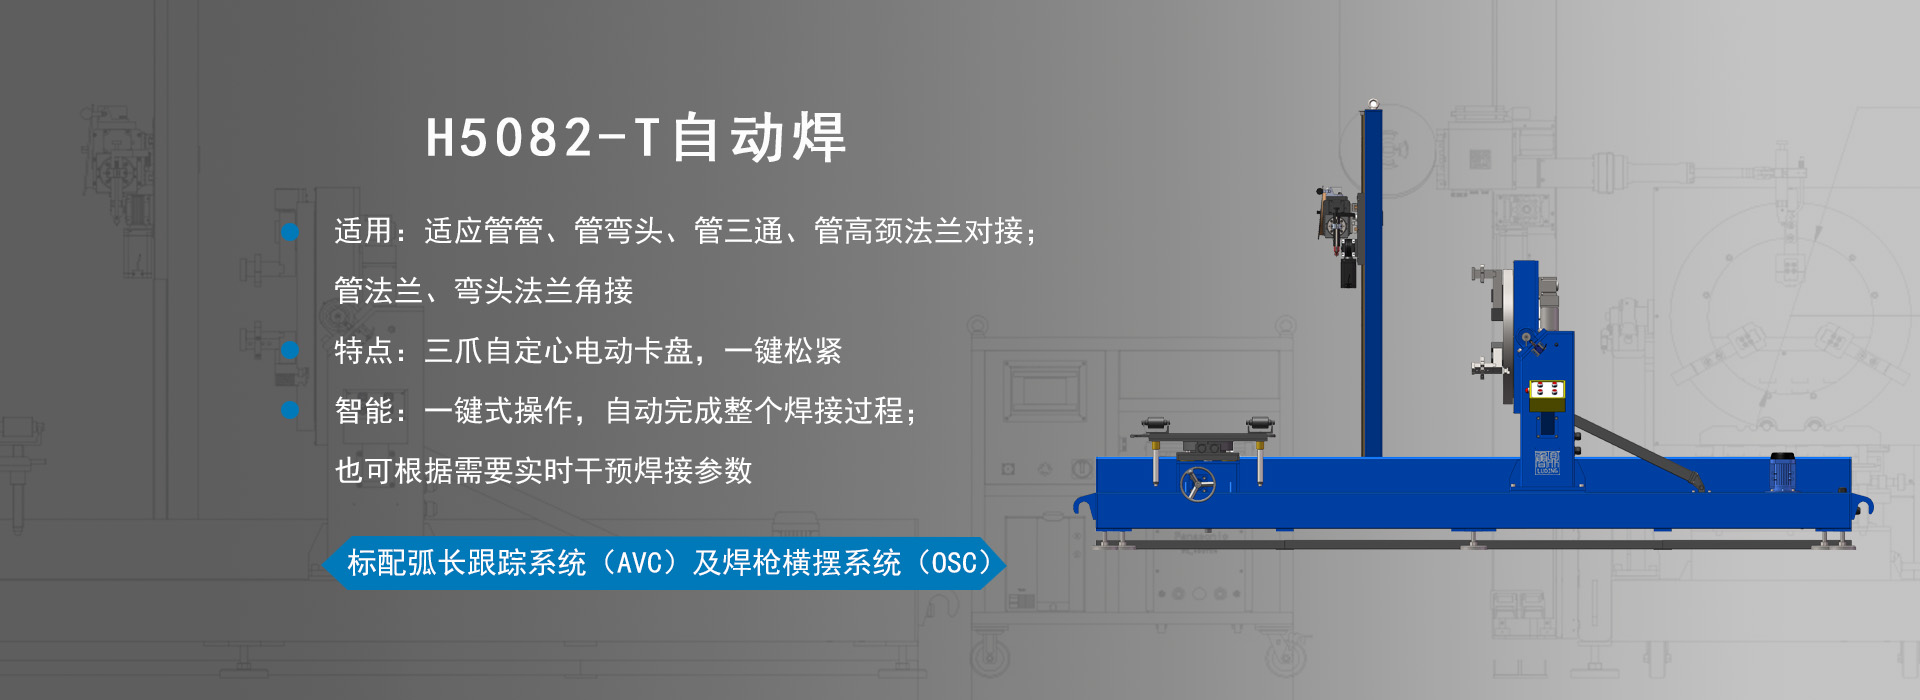
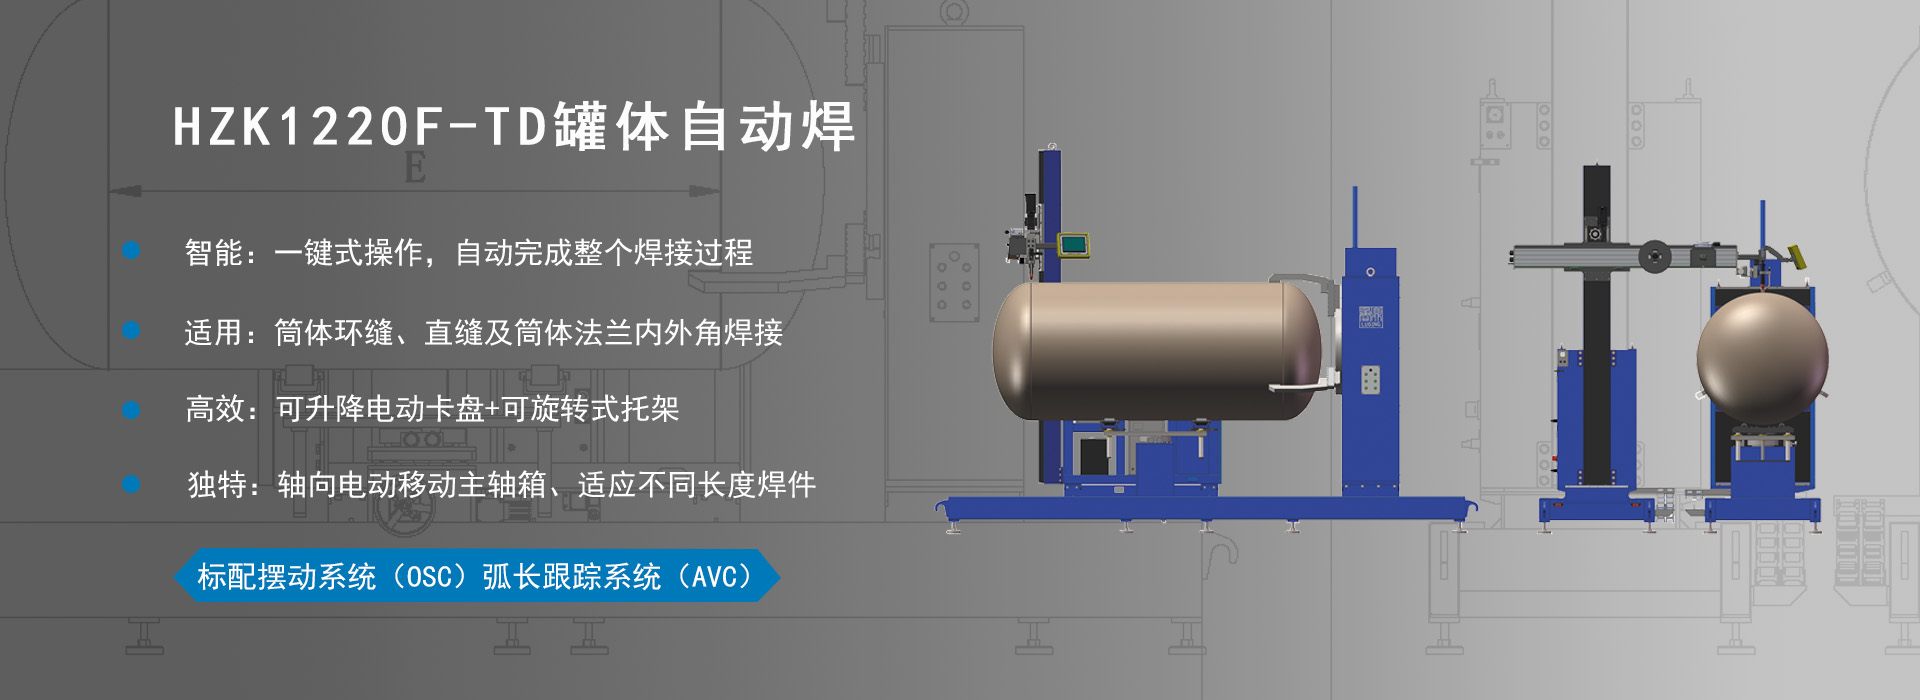
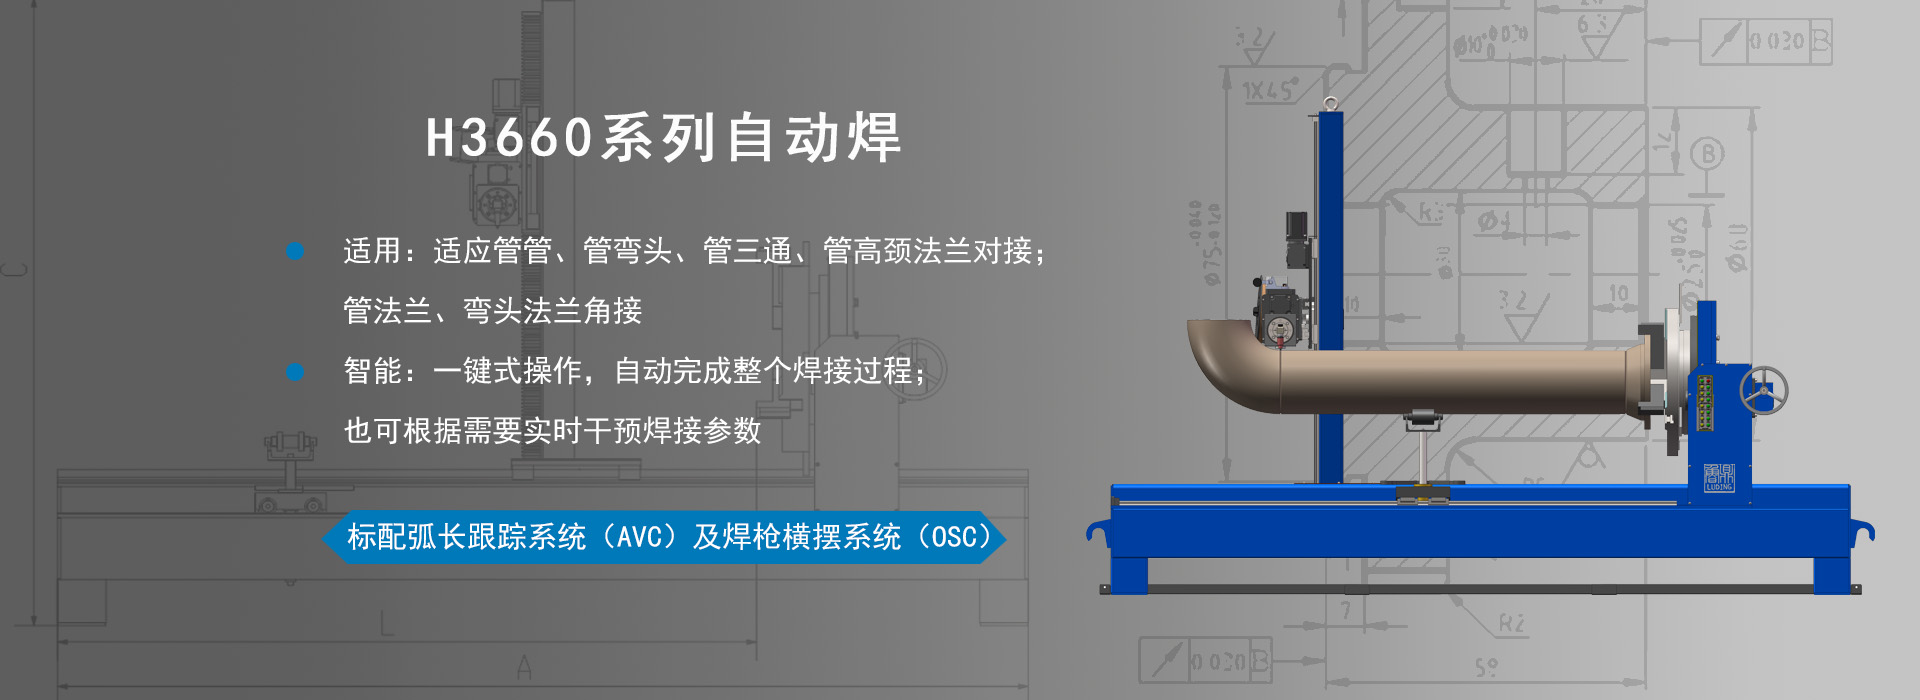
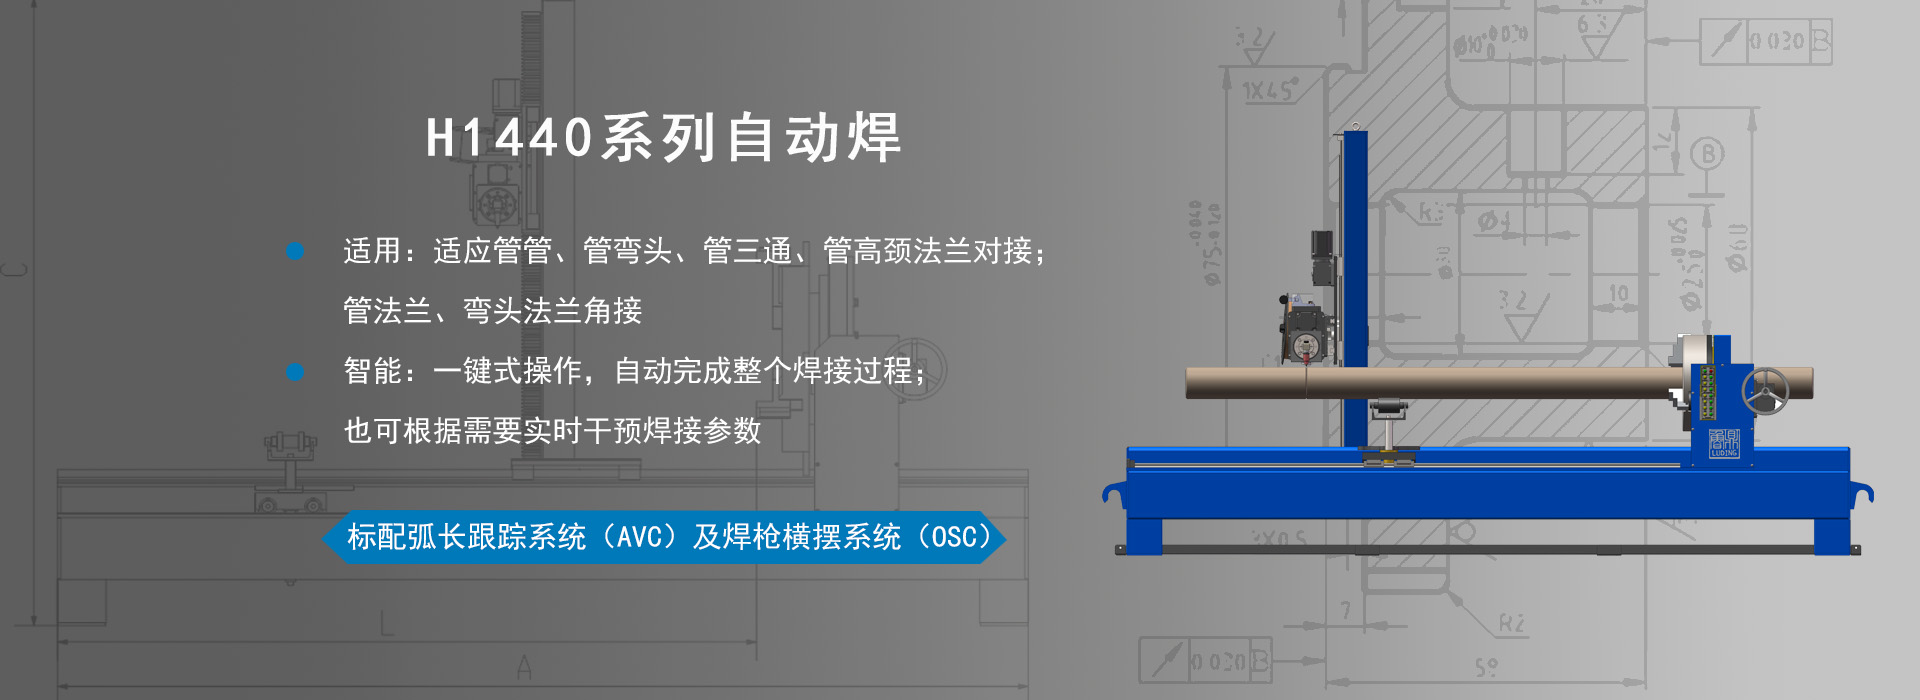

接设备在石化管道预制与现场安装中的应用
接设备在石化管道预制与现场安装中的应用
前言
石化装置介质多为易燃易爆、强腐蚀物料,高温高压工况对管道、压力容器焊缝提出严苛要求,一处焊缝缺陷就可能引发重大安全事故。从炼化厂区管道预制,到装置管廊、反应器、换热器的现场安装与检维修,焊接是石化工程质量管控的核心工序。自动化焊接设备适配石化特种材质与复杂工况,满足 SH/T、GB、ASME B31.3 等规范,守住石化生产安全底线。
一、石化行业焊接核心痛点,质量零容错
石化管道材质种类繁多,碳钢、铬钼耐热钢、奥氏体不锈钢、双相不锈钢焊接特性各不相同。厚壁高温管道易产生冷裂纹,不锈钢焊缝易发生晶间腐蚀,小径仪表导压管管壁薄,手工焊容易烧穿、产生气孔。 现场施工条件复杂:管廊管线密集,作业空间狭小,大量立焊、仰焊、死口连头作业;露天环境受风雨、温湿度影响,保护气易吹散;可燃有毒区域动火管控严苛,对焊缝一次合格率、工期约束极强。传统手工焊依赖焊工经验,焊缝一致性差,探伤返修成本高,难以满足大型炼化项目批量预制需求。
二、车间预制标准化,自动化焊保障批量品质
管道车间预制是石化工程提质增效的关键。恒温防风的预制厂房内,轨道自动管焊设备可批量完成管段组对焊接。 设备稳定管控焊接电流、行走速度、保护气流量,参数可存储、可追溯,同规格焊口成型规整。针对不锈钢、铬钼钢配套背面充氩保护,避免焊缝氧化。相比手工焊,预制焊接效率更高,无损检测一次合格率提升,减少返修。管段在车间完成下料、坡口、焊接、探伤后运抵现场吊装,大幅减少现场高空动火。
三、现场安装与检维修,适配石化受限工况
石化现场作业空间狭窄,框架夹层、设备底部难以容纳大型设备,轻量化卡钳自动焊机头、小型轨道焊小车可实现全位置环缝焊接,应对立焊、仰焊难题。 装置大修、改造工程的连头死口属于高风险焊口,自动化设备参数稳定,减少人为失误;搭配移动电源,适配厂区供电不足区域。储罐、换热器、压力容器现场组对时,设备可快速适配不同管径壁厚,满足探伤、试压标准,平衡施工安全与项目进度。
结语
安全是石化行业永恒底线,焊缝质量就是装置生命线。自动化焊接装备实现管道预制到现场安装全流程质量可控,攻克特种材质焊接、狭小空间全位置焊、焊口追溯等难点,保障石化项目高效施工、长期平稳运行。
